OEE คืออะไร คำนวณอย่างไร ค่าที่ดีควรเป็นเท่าไหร่ วัดประสิทธิภาพเครื่องจักรแบบเรียลไทม์ด้วย IoT
SMART FACTORY · MACHINE MONITORING
OEE คืออะไร
ตัวเลขเดียวที่บอกความจริงของเครื่องจักร
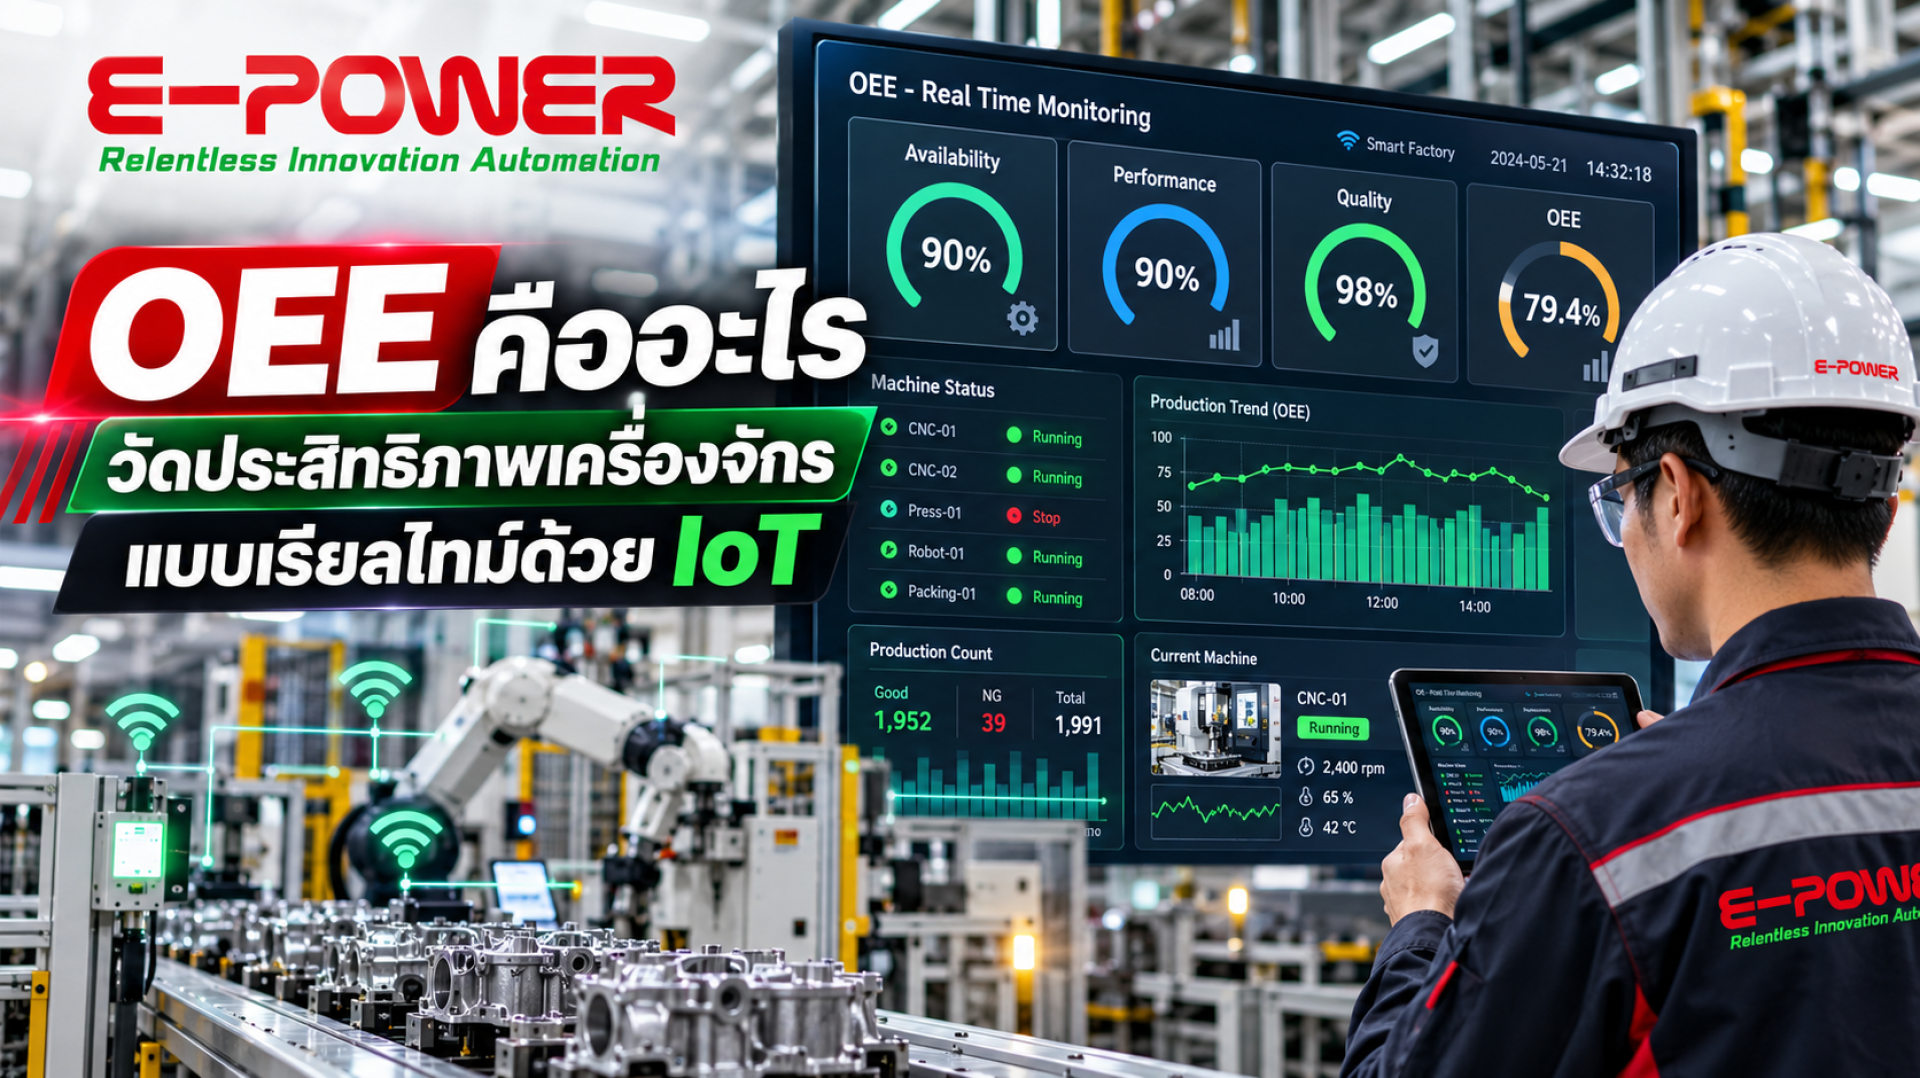
เครื่องเปิดทั้งวัน แต่ยอดไม่ถึงเป้า? OEE จะชี้ให้เห็นว่าเวลาหายไปตรงไหน และ IoT ทำให้เห็นได้ทันทีระหว่างกะ
OEE คืออะไร?
OEE คือตัวชี้วัดที่บอกว่าเครื่องจักรผลิต "ชิ้นงานดี" ได้กี่เปอร์เซ็นต์ เมื่อเทียบกับศักยภาพเต็มในเวลาที่วางแผนไว้ แนวคิดนี้มาจากประเทศญี่ปุ่น พัฒนาโดย Seiichi Nakajima ให้เป็นตัวชี้วัดหลักของระบบ TPM (Total Productive Maintenance) และกลายเป็นมาตรฐานของโรงงานผลิตทั่วโลก
ถ้าเครื่อง เดินครบทุกนาทีที่วางแผน เดิน เต็มความเร็ว และ ไม่มีของเสียเลย OEE = 100% ทุกเปอร์เซ็นต์ที่หายไปคือความสูญเสียที่แก้ไขได้
สูตรคำนวณ OEE
A · Availability (ความพร้อมใช้งาน)
เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน
จับความสูญเสียจากเครื่องหยุด เช่น เครื่องเสีย เปลี่ยนรุ่น ตั้งเครื่อง รอวัตถุดิบ
P · Performance (ประสิทธิภาพความเร็ว)
(Ideal Cycle Time × จำนวนผลิตทั้งหมด) ÷ เวลาเดินเครื่องจริง
จับความสูญเสียจากเครื่องเดินช้ากว่ามาตรฐาน หรือสะดุดหยุดสั้น ๆ บ่อย ๆ
Q · Quality (คุณภาพ)
จำนวนชิ้นงานดี ÷ จำนวนผลิตทั้งหมด
จับความสูญเสียจากของเสีย งานแก้ไข และชิ้นงานช่วงเริ่มเดินเครื่อง
Ideal Cycle Time = เวลาที่เร็วที่สุดตามทฤษฎีในการผลิต 1 ชิ้น ตามสเปกเครื่องหรือค่าดีที่สุดที่เคยทำได้จริง
ตัวอย่าง: 1 กะ 8 ชั่วโมง เวลาหายไปไหนบ้าง?
โจทย์: พักเบรก 30 นาที เครื่องเสียและเปลี่ยนรุ่นรวม 45 นาที Ideal Cycle Time 1.5 วินาทีต่อชิ้น ผลิตได้ 14,580 ชิ้น เป็นงานดี 14,288 ชิ้น
แถบเวลา 480 นาทีของกะนี้
แต่ละปัจจัยดูสูงเกิน 90% ทั้งหมด แต่เมื่อคูณกันเหลือไม่ถึง 80% และจากแถบเวลาจะเห็นว่า เวลาผลิตงานดีจริงมีแค่ราว 357 นาทีจาก 480 นาที นี่คือเหตุผลที่ OEE เป็นตัวชี้วัดที่ไม่ปล่อยให้ความสูญเสียเล็ก ๆ ซ่อนตัว
ค่า OEE ที่ดีควรเป็นเท่าไหร่?
เกณฑ์ World Class 85% มาจากการที่แต่ละปัจจัยทำได้ราว Availability 90%, Performance 95% และ Quality 99.9% ค่าที่เหมาะสมยังขึ้นกับประเภทการผลิต งานผลิตต่อเนื่องมักทำ OEE ได้สูงกว่างานที่เปลี่ยนรุ่นบ่อย สิ่งที่สำคัญกว่าตัวเลขเป้าหมายคือ แนวโน้มที่ดีขึ้นอย่างต่อเนื่อง
Six Big Losses: 6 ตัวการที่ทำให้ OEE ต่ำ
AVAILABILITY LOSS
เครื่องเสีย มอเตอร์ไหม้ ไฟฟ้าขัดข้อง
ตั้งเครื่อง / เปลี่ยนรุ่น เปลี่ยนแม่พิมพ์ ปรับค่า
PERFORMANCE LOSS
หยุดสั้น ๆ บ่อย ชิ้นงานติด เซนเซอร์บัง
เดินช้ากว่ามาตรฐาน ลดความเร็วเพราะเครื่องสึก
QUALITY LOSS
ของเสียช่วงเริ่มเดิน ชิ้นแรก ๆ หลังเปลี่ยนรุ่น
ของเสียระหว่างผลิต ขนาดผิด รอยตำหนิ งานแก้
ตัวร้ายที่มองไม่เห็น: ข้อ "หยุดสั้นๆ บ่อย" แต่ละครั้งแค่ไม่กี่วินาทีจึงไม่มีใครจด แต่รวมทั้งกะอาจหายไปหลายสิบนาที ระบบ IoT ที่บันทึกสถานะเครื่องอัตโนมัติจะจับได้ทุกครั้ง
จดกระดาษ vs วัด OEE แบบเรียลไทม์ด้วย IoT
| กระดาษ / Excel | IoT แบบเรียลไทม์ | |
| รู้ผลเมื่อไหร่ | หลังจบกะหรือจบวัน | ระหว่างกะ แก้ได้ทันที |
| การหยุดสั้น ๆ | หลุดเกือบทั้งหมด | บันทึกละเอียดระดับวินาที |
| ความน่าเชื่อถือ | ขึ้นกับคนจด ปัดเศษ ลืมจด | ข้อมูลจากเครื่องโดยตรง เป็นกลาง |
| เปรียบเทียบ | ทำยาก ใช้เวลารวบรวม | ทุกเครื่อง ทุกกะ ทุกไลน์ บนจอเดียว |
เก็บข้อมูล OEE จากเครื่องจักรได้อย่างไร แม้เครื่องจะเก่า?
ระบบต้องการข้อมูลเพียง 4 อย่าง และเก็บได้ทั้งจากเครื่องใหม่ที่มี PLC และเครื่องรุ่นเก่าที่ไม่มีระบบดิจิทัลเลย โดยไม่ต้องแก้ไขเครื่องเดิม
สถานะเดิน / หยุด
มี PLC: อ่านผ่าน Modbus · เครื่องเก่า: CT วัดกระแสมอเตอร์ หรือสัญญาณคอนแทคเตอร์
จำนวนผลิตทั้งหมด
มี PLC: อ่านค่าเคาน์เตอร์ · เครื่องเก่า: Proximity หรือ Photoelectric Sensor นับชิ้น
จำนวนของเสีย
มี PLC: สัญญาณเครื่องตรวจสอบ · เครื่องเก่า: เซนเซอร์ที่รางคัดทิ้ง หรือปุ่มกดหน้าเครื่อง
สาเหตุการหยุด
มี PLC: รหัส Alarm · เครื่องเก่า: ปุ่มเลือกสาเหตุบน HMI หรือแท็บเล็ต
ระบบวัด OEE เรียลไทม์กับ E-POWER IoT Platform
️ 4 ข้อผิดพลาดเมื่อเริ่มวัด OEE
ตั้ง Ideal Cycle Time ช้าเกินจริง Performance สูงเกินจริงจนมองไม่เห็นปัญหา
นับการหยุดที่ไม่ได้วางแผนเป็นเวลาพัก Availability ดูดีเกินจริง
ดูแค่ OEE รวม ไม่รู้ว่าควรแก้ที่ปัจจัยไหน
ใช้ OEE ตำหนิพนักงาน ข้อมูลถูกบิดเบือน แทนที่จะใช้หาต้นเหตุ
คำถามที่พบบ่อยเกี่ยวกับ OEE
Q. OEE คืออะไร?
ตัวชี้วัดประสิทธิผลโดยรวมของเครื่องจักร บอกว่าผลิตชิ้นงานดีได้กี่เปอร์เซ็นต์เทียบกับศักยภาพเต็มในเวลาที่วางแผน
Q. OEE คำนวณอย่างไร?
OEE = Availability × Performance × Quality คือเวลาเดินจริงเทียบแผน คูณความเร็วจริงเทียบมาตรฐาน คูณสัดส่วนชิ้นงานดี
Q. ค่า OEE ที่ดีควรเป็นเท่าไหร่?
World Class ประมาณ 85% ขึ้นไป โรงงานทั่วไปราว 60% ต่ำกว่า 40% ควรปรับปรุงด่วน
Q. เครื่องจักรเก่าที่ไม่มี PLC วัด OEE ได้ไหม?
ได้ ใช้ CT วัดกระแสมอเตอร์บอกสถานะเดิน-หยุด และเซนเซอร์นับชิ้นงาน ส่งเข้า IoT Gateway โดยไม่ต้องแก้เครื่องเดิม
Q. OEE กับ TPM เกี่ยวข้องกันอย่างไร?
OEE คือตัวชี้วัดหลักของ TPM ใช้ติดตามผลการลดความสูญเสียของเครื่องจักรทั้ง 6 ประเภท
อยากเห็น OEE ของเครื่องจักรคุณแบบเรียลไทม์?
ทีมวิศวกร E-POWER ออกแบบระบบเก็บข้อมูลเครื่องจักรครบวงจร ตั้งแต่ติดตั้งเซนเซอร์ เชื่อมต่อ PLC จนถึง Dashboard OEE และการแจ้งเตือน รองรับทั้งเครื่องใหม่และเครื่องรุ่นเก่า
ปรึกษาทาง LINE @epower info@epower.co.thโทร 081-559-5145 | YouTube: Epower Service | TikTok: epowerservice_